چرا پرینت سهبعدی خراب میشود؟
۷ مشکل رایج چاپ FDM و راهحل آنها
از نچسبیدن لایه اول و Warping تا Stringing و رطوبت فیلامنت؛ بسیاری از مشکلات پرینت سهبعدی با شناسایی صحیح علت و اصلاح چند تنظیم قابل کنترل هستند.
چرا کیفیت چاپ سهبعدی کاهش پیدا میکند؟
پرینت سهبعدی همیشه در اولین تلاش نتیجه بینقصی نمیدهد. گاهی گوشههای قطعه از صفحه بلند میشوند، بین بخشهای مدل تارهای نازک تشکیل میشود یا لایهها استحکام مورد انتظار را ندارند.
این مشکلات الزاماً به معنی خرابی دستگاه نیستند. دمای نازل و صفحه، سرعت چاپ، ارتفاع لایه، وضعیت فیلامنت، کالیبراسیون دستگاه، طراحی مدل و حتی شرایط محیط میتوانند روی نتیجه نهایی تأثیر داشته باشند.
۷ مشکل رایج پرینت سهبعدی و راهحل آنها
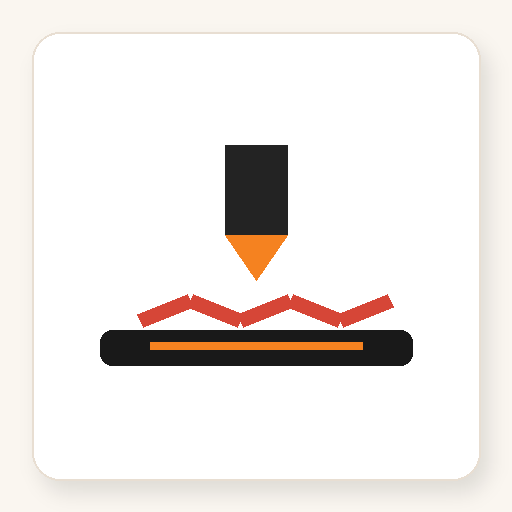
نچسبیدن لایه اول به صفحه چاپ
اگر لایه اول بهدرستی روی بستر قرار نگیرد، احتمال خراب شدن ادامه چاپ بسیار زیاد خواهد بود.
علتهای رایج
- فاصله نامناسب نازل از صفحه
- تراز نبودن بستر
- آلودگی سطح چاپ
- دمای نامناسب صفحه
- سرعت زیاد لایه اول
راهحل پیشنهادی
- بررسی Level صفحه
- تنظیم فاصله نازل
- تمیز کردن سطح چاپ
- تنظیم دمای مناسب بستر
- کاهش سرعت First Layer
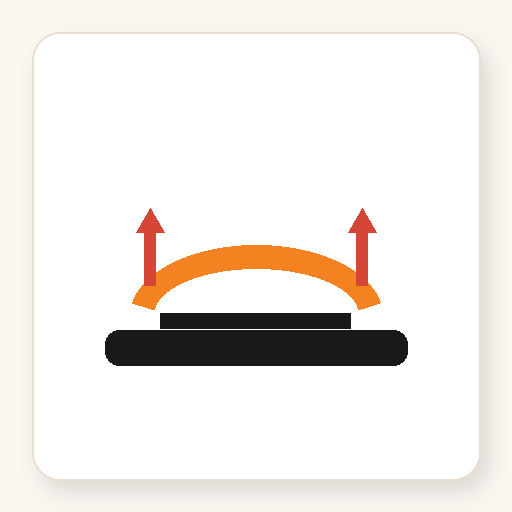
بلند شدن گوشههای قطعه یا Warping
چاپ بهخوبی شروع میشود اما پس از مدتی یک یا چند گوشه قطعه از صفحه بلند میشوند.
علتهای رایج
- سرد شدن سریع قطعه
- دمای پایین صفحه
- جریان هوای سرد
- سطح تماس کم با بستر
- انقباض متریال
راهحل پیشنهادی
- تنظیم دمای مناسب صفحه
- کاهش جریان هوای مستقیم
- استفاده از Brim در صورت نیاز
- افزایش سطح تماس مدل
- بررسی نوع متریال
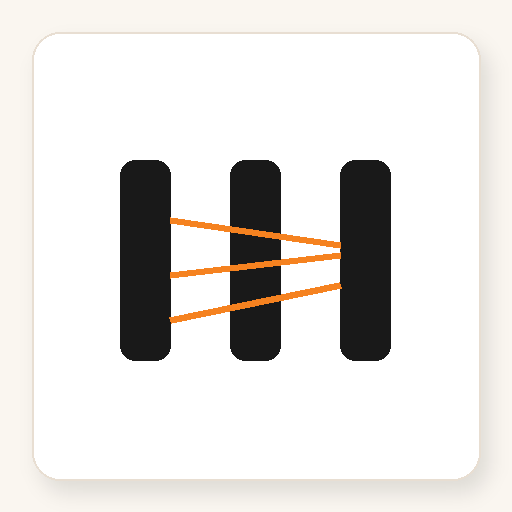
ایجاد تارهای نازک یا Stringing
بین قسمتهای جدا از هم مدل، رشتههای نازک پلاستیکی ایجاد میشوند.
علتهای رایج
- دمای بیش از حد نازل
- Retraction نامناسب
- حرکتهای غیرضروری زیاد
- فیلامنت مرطوب
راهحل پیشنهادی
- کاهش تدریجی دمای نازل
- تنظیم Retraction
- بهینهسازی حرکتها
- بررسی وضعیت فیلامنت
ضعیف بودن اتصال بین لایهها
قطعه از بیرون مناسب به نظر میرسد اما هنگام اعمال فشار، لایهها راحتتر از انتظار جدا میشوند.
علتهای رایج
- دمای چاپ پایین
- خنککاری بیش از حد
- سرعت چاپ زیاد
- پارامتر نامناسب متریال
راهحل پیشنهادی
- تنظیم دمای چاپ
- اصلاح خنککاری
- کاهش سرعت در صورت نیاز
- بررسی جهت چاپ قطعه
کم یا زیاد خارج شدن فیلامنت از نازل
مقدار خروجی نازل با مقدار مورد انتظار هماهنگ نیست و ممکن است باعث دیواره ضعیف یا سطح نامنظم شود.
علتهای رایج
- گرفتگی نسبی نازل
- تنظیم Flow نامناسب
- مشکل سیستم تغذیه
- کیفیت نامناسب فیلامنت
راهحل پیشنهادی
- بررسی و تمیز کردن نازل
- کالیبراسیون Flow
- بررسی اکسترودر
- بررسی قطر فیلامنت
رطوبت گرفتن فیلامنت
برخی فیلامنتها رطوبت محیط را جذب میکنند و این موضوع میتواند کیفیت سطح چاپ را کاهش دهد.
نشانههای رایج
- صدای ترکیدن هنگام چاپ
- سطح ناصاف
- حبابهای کوچک
- افت کیفیت چاپ
راهحل پیشنهادی
- نگهداری در محیط خشک
- استفاده از ظرف بسته
- خشک کردن فیلامنت
- کاهش تماس با رطوبت محیط
دقیق نبودن ابعاد قطعه
در قطعات مونتاژی حتی اختلاف چند دهم میلیمتر میتواند باعث مشکل در اتصال قطعات شود.
علتهای رایج
- تلرانس نامناسب طراحی
- کالیبراسیون دستگاه
- انقباض متریال
- Flow نامناسب
- جهت نامناسب چاپ
راهحل پیشنهادی
- تلرانس مناسب طراحی
- کالیبراسیون پرینتر
- چاپ نمونه کوچک
- اندازهگیری قبل از چاپ نهایی
چکلیست سریع قبل از چاپ
چند بررسی ساده میتواند از هدر رفتن ساعتها زمان و مقدار زیادی فیلامنت جلوگیری کند.
- صفحه تمیز و تراز باشد.
- نازل سالم باشد.
- فیلامنت خشک باشد.
- پروفایل Slicer بررسی شود.
- جهت مدل و ساپورتها کنترل شوند.
آیا همه مشکلات با تنظیمات حل میشوند؟
خیر. گاهی مشکل اصلی مربوط به طراحی سهبعدی قطعه است.
- دیواره بیش از حد نازک
- Overhang شدید
- تلرانس نامناسب
- هندسه دشوار برای چاپ
- جهت نامناسب مدل
چگونه احتمال خراب شدن چاپ را کاهش دهیم؟
تستهای کوچک و اصلاح مرحلهای تنظیمات، آزمون و خطا را بسیار کمهزینهتر میکنند.
- ابتدا نمونه کوچک چاپ کنید.
- هر بار یک پارامتر را تغییر دهید.
- پروفایل هر متریال را ذخیره کنید.
- تنظیمات موفق را ثبت کنید.
- برای قطعات حساس Fit Test انجام دهید.
جمعبندی؛ هر چاپ ناموفق یک سرنخ دارد
خراب شدن چاپ سهبعدی همیشه به معنی خرابی سختافزاری پرینتر نیست. بسیاری از مشکلات مانند نچسبیدن لایه اول، Warping، Stringing، ضعف لایهها، Extrusion و رطوبت فیلامنت با شناسایی علت قابل کنترل هستند.
شناخت بهتر دستگاه، متریال و تنظیمات Slicer احتمال رسیدن به قطعه باکیفیت در تلاشهای اولیه را افزایش میدهد.
سؤالات متداول درباره مشکلات پرینت سهبعدی
چرا فیلامنت به صفحه پرینتر سهبعدی نمیچسبد؟
Stringing در پرینت سهبعدی چگونه کاهش پیدا میکند؟
آیا رطوبت فیلامنت روی چاپ تأثیر دارد؟
چرا ابعاد قطعه چاپشده دقیق نیست؟
برای ساخت قطعه خود به راهنمایی نیاز دارید؟
برای بررسی طراحی، متریال و امکان ساخت قطعه با پرینت سهبعدی با ما در ارتباط باشید.